Hai máy cùng đạt OEE 60% chưa chắc có cùng vấn đề. Máy thứ nhất mất giờ vì hỏng kéo dài; máy thứ hai chạy đủ giờ nhưng tốc độ thấp; máy thứ ba có tốc độ tốt nhưng tạo nhiều phế phẩm. Nếu chỉ treo một con số OEE trên màn hình, doanh nghiệp biết có tổn thất nhưng không biết nên gọi bảo trì, cải tiến chu kỳ hay xử lý chất lượng.
OEE, hay hiệu suất thiết bị tổng thể, là tích của ba thành phần: Availability × Performance × Quality. Lean Enterprise Institute định nghĩa Availability phản ánh tổn thất do hỏng và điều chỉnh; Performance phản ánh chạy chậm và dừng ngắn; Quality phản ánh phế phẩm và làm lại. Cách tính đơn giản, nhưng ranh giới dữ liệu quyết định con số có đáng tin hay không.
Công thức và một ca minh họa
Giả sử ca kéo dài 480 phút, trong đó nghỉ theo kế hoạch 30 phút. Planned Production Time là 450 phút. Máy dừng do sự cố và đổi mã tổng cộng 60 phút, nên Run Time là 390 phút.
`Availability = 390 / 450 = 86,67%`
Chu kỳ lý tưởng là 0,5 phút/sản phẩm. Máy tạo tổng cộng 700 sản phẩm trong 390 phút.
`Performance = (0,5 × 700) / 390 = 89,74%`
Trong 700 sản phẩm, có 665 sản phẩm đạt ngay lần đầu.
`Quality = 665 / 700 = 95%`
`OEE = 86,67% × 89,74% × 95% = 73,9%`
Ví dụ này chỉ nhằm minh họa. Không nên so con số với một “chuẩn thế giới” rồi kết luận tốt hay xấu khi chưa thống nhất phạm vi máy, loại sản phẩm, chu kỳ lý tưởng và thời gian được loại trừ. Giá trị lớn nhất của OEE là theo dõi tổn thất của chính quá trình qua thời gian và ưu tiên cải tiến.
Mẫu số Availability phải được định nghĩa trước
Tranh cãi thường bắt đầu ở Planned Production Time. Có loại trừ nghỉ ăn? Không có đơn hàng thì tính là dừng hay không lập lịch? Bảo trì kế hoạch có nằm trong OEE? Mất điện lưới tính cho máy hay nhà máy?
Đọc thêm: Quản lý lệnh sản xuất và WIP: Biết đơn hàng đang mắc ở công đoạn nào
Doanh nghiệp cần một cây thời gian dùng thống nhất:
- Calendar Time: toàn bộ thời gian lịch.
- Scheduled Time: thời gian nhà máy bố trí ca.
- Planned Production Time: thời gian thiết bị được yêu cầu sản xuất sau các loại trừ đã quy định.
- Run Time: Planned Production Time trừ thời gian dừng tính vào Availability.
Không có một lựa chọn duy nhất cho mọi nhà máy, nhưng quy tắc phải ổn định và minh bạch. Nếu tháng này loại bảo trì kế hoạch, tháng sau lại đưa vào chỉ để con số đẹp, OEE mất khả năng so sánh.
Nên có thêm chỉ số utilization hoặc loading để thấy thiết bị được lập lịch bao nhiêu so với khả năng lịch. Một máy OEE 85% nhưng chỉ được lập lịch 20% thời gian đặt ra câu hỏi khác với máy OEE 70% đang là nút thắt chạy ba ca.
Performance sai khi chu kỳ lý tưởng bị “nới”
Ideal Cycle Time phải là tốc độ tốt nhất có thể duy trì trong điều kiện chuẩn, không phải trung bình lịch sử đã chứa tổn thất. Nếu lấy tốc độ chậm hiện tại làm chuẩn, Performance sẽ luôn đẹp.
Chu kỳ có thể phụ thuộc mã hàng, khuôn, số cavity, vật liệu, máy và kích thước lô. Phần mềm nên chọn chuẩn theo ngữ cảnh lệnh, giữ phiên bản và ngày hiệu lực. Khi kỹ thuật thay đổi tốc độ chuẩn, dữ liệu lịch sử không được tính lại âm thầm.
Cần chặn Performance vượt 100% hoặc ít nhất cảnh báo. Nguyên nhân có thể là chu kỳ chuẩn sai, bộ đếm nhân đôi, số cavity khai báo thiếu, thời gian chạy không đúng hoặc sản lượng được nhập gộp ngoài khoảng đo.
Quality nên dùng sản lượng đạt ngay lần đầu
Nếu hàng lỗi được sửa rồi cộng lại vào số đạt mà không ghi nhận rework, Quality che mất tổn thất. Nên tách:
- Tổng sản lượng tạo ra.
- Sản lượng đạt ngay lần đầu.
- Sản lượng rework và kết quả sau rework.
- Phế phẩm không thể phục hồi.
- Hàng chờ quyết định hoặc chờ kiểm.
Với quá trình liên tục, “sản phẩm” có thể là kilogram, mét hoặc lít; cần quy tắc chuyển đổi nhất quán. Nếu chất lượng chỉ được xác nhận sau ca, hệ thống phải cập nhật lại thành phần Quality có dấu vết, không khóa cứng con số tạm thời.
Sáu nhóm tổn thất biến OEE thành hành động
OEE thường được đọc qua sáu nhóm; dữ liệu Availability nên nối với lịch sử bảo trì máy thay vì đứng riêng:
- Hỏng thiết bị: mất Availability do sự cố.
- Setup và điều chỉnh: đổi mã, thay khuôn, căn chỉnh.
- Dừng ngắn: kẹt, thiếu cấp liệu hoặc reset ngắn.
- Giảm tốc: chạy dưới chu kỳ lý tưởng.
- Phế phẩm lúc khởi động: sản phẩm lỗi khi làm nóng, căn máy.
- Lỗi trong quá trình: phế phẩm và rework khi chạy ổn định.
Phân loại này giúp chuyển cuộc họp từ “OEE thấp” sang “tuần này mất 11,4 giờ vì chờ vật tư tại máy đóng gói”. Mỗi nhóm cần Pareto theo thời lượng, tần suất, mã hàng, ca và thiết bị.
Thiết kế mã dừng máy đủ dùng
Mã dừng nên có hai tầng: nhóm nguyên nhân và lý do cụ thể. Tầng đầu có thể gồm thiết bị, vật tư, chất lượng, nhân lực, kế hoạch, setup và tiện ích. Tầng hai mô tả sự kiện như kẹt băng tải, hết màng, chờ QC hoặc mất khí nén.
Ba nguyên tắc vận hành:
- Máy tự ghi thời điểm dừng; người xác nhận nguyên nhân khi dừng vượt ngưỡng.
- Một danh sách ngắn xuất hiện theo loại máy; không bắt người dùng cuộn qua hàng trăm mã.
- “Khác” phải yêu cầu ghi chú và được quản trị viên xem định kỳ để tạo mã mới hoặc đào tạo lại.
Dừng 20 giây có thể được tính vào Performance thay vì Availability. Ngưỡng phân chia phải được công bố; thay đổi ngưỡng cần ghi phiên bản vì nó ảnh hưởng xu hướng.
Thu dữ liệu từ máy mà không mất ngữ cảnh
PLC hoặc cảm biến có thể cung cấp trạng thái chạy/dừng, bộ đếm, tốc độ, nhiệt độ và cảnh báo. Tuy nhiên OEE còn cần lệnh đang chạy, mã sản phẩm, chu kỳ chuẩn, sản lượng đạt và lịch kế hoạch. Do đó kết nối máy phải ghép tín hiệu với dữ liệu quản lý.
Các tình huống cần kiểm thử gồm bộ đếm quay về 0, mất mạng, mất điện, đổi lệnh giữa ca, chạy thử không tính sản lượng, máy tạo nhiều sản phẩm mỗi chu kỳ và dữ liệu đến trễ. Hệ thống phải đánh dấu khoảng dữ liệu thiếu; không nên tự điền để dashboard liền mạch.
Nhà máy chưa kết nối máy có thể bắt đầu bằng nút chạy–dừng trong luồng quản lý lệnh sản xuất và nhập sản lượng theo giờ. Sau vài tuần, hãy so dữ liệu thủ công với đồng hồ máy để hiểu sai lệch trước khi đầu tư gateway trên diện rộng.
Ví dụ đọc OEE theo Pareto
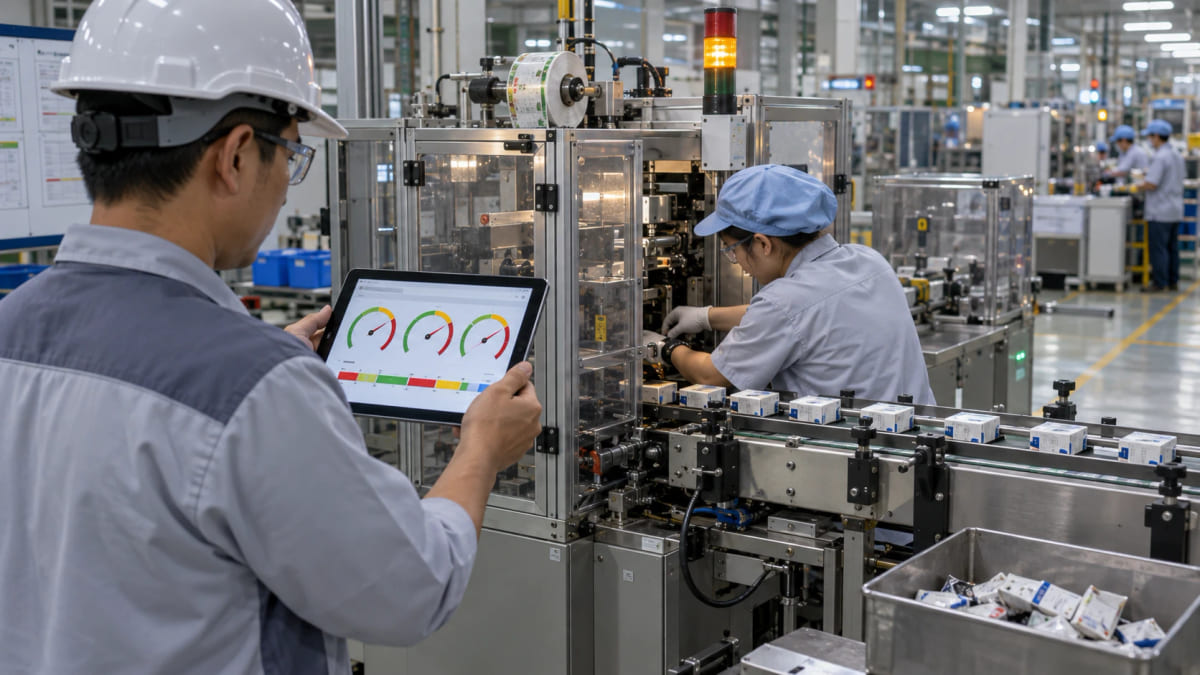
Dây chuyền đóng gói có OEE giảm từ 72% xuống 66%. Dashboard cho thấy Availability gần như giữ nguyên, Quality giảm một điểm, còn Performance giảm năm điểm. Phân tích tốc độ theo mã hàng phát hiện ba SKU dùng màng mới chạy chậm hơn chuẩn 12%. Nhật ký dừng ngắn lại tăng tại cảm biến lệch mép.
Hành động phù hợp không phải yêu cầu bảo trì giảm thời gian sửa chữa. Đội liên chức năng cần xác nhận thông số màng, căn chỉnh cảm biến, chạy thử tốc độ và cập nhật chu kỳ chuẩn chỉ khi thay đổi quy trình đã được duyệt. Sau cải tiến, theo dõi Performance của đúng ba SKU và số lần dừng ngắn, thay vì chỉ nhìn OEE toàn dây chuyền.
Đừng dùng OEE làm công cụ phạt ca
Khi thưởng phạt trực tiếp theo OEE, người dùng có động cơ loại thời gian, tăng chu kỳ chuẩn hoặc trì hoãn ghi lỗi. Chỉ số cũng có thể khiến xưởng sản xuất dư để máy “đẹp”, trái với nhu cầu khách hàng.
OEE nên phục vụ cải tiến thiết bị và quá trình. Đánh giá ca cần bối cảnh về mix sản phẩm, tình trạng máy, vật tư và thay đổi kế hoạch. Các tổn thất ngoài quyền kiểm soát của người vận hành vẫn phải được ghi đúng để cấp quản lý xử lý.
Checklist kiểm tra phép tính
- Mỗi máy có lịch sản xuất và múi giờ đúng.
- Planned Production Time không âm và không vượt lịch.
- Run Time bằng thời gian kế hoạch trừ các dừng được tính.
- Chu kỳ lý tưởng có phiên bản theo sản phẩm–máy.
- Tổng sản lượng khớp bộ đếm hoặc nhật ký báo công.
- Sản lượng đạt không vượt tổng sản lượng.
- Rework không bị tính hai lần.
- Performance vượt 100% tạo cảnh báo dữ liệu.
- Khoảng mất kết nối được đánh dấu.
- Có thể đi từ OEE tổng xuống từng sự kiện gốc.
OEE không phải dự án dashboard. Đó là một ngôn ngữ chung để nhận diện mất thời gian, mất tốc độ và mất chất lượng. Hãy chuẩn hóa cây thời gian, chu kỳ lý tưởng, mã dừng và sản lượng đạt trước; chạy thử trên một thiết bị nút thắt; đối soát từng ca; rồi mới nhân rộng. Khi người quản lý bấm vào một điểm giảm và thấy được sự kiện, người chịu trách nhiệm cùng hành động tiếp theo, OEE mới hoàn thành nhiệm vụ.
Nguồn tham khảo chuyên môn