Kiểm tra cuối chuyền có thể chặn một lô lỗi đi ra khách hàng, nhưng không thể lấy lại vật tư và giờ máy đã tiêu tốn. Quản lý chất lượng hiệu quả phải dịch chuyển điểm phát hiện về đầu vào và quá trình, đồng thời giữ được bằng chứng để tìm nguyên nhân. Phần mềm không thay thế tiêu chuẩn kỹ thuật; nó buộc kế hoạch kiểm, kết quả, quyết định và hành động khắc phục đi cùng một đối tượng sản xuất.
Quản lý chất lượng sản xuất nên tạo một vòng kín: xác định cần kiểm gì, lấy mẫu hoặc đo đúng thời điểm, so với giới hạn, cách ly kết quả không phù hợp, quyết định xử lý, điều tra nguyên nhân, thực hiện CAPA và xác nhận hiệu lực. Nếu hệ thống chỉ lưu “đạt/không đạt”, dữ liệu không đủ để ngăn lỗi lặp lại.
Ba lớp kiểm soát chất lượng trong dòng sản xuất
Kiểm tra đầu vào (IQC) xác nhận nguyên liệu, linh kiện hoặc dịch vụ thuê ngoài phù hợp trước khi dùng. Kế hoạch kiểm có thể phụ thuộc nhà cung cấp, mã hàng, lô, chứng chỉ và mức rủi ro. Lô chưa giải phóng không được xem là tồn khả dụng cho sản xuất.
Kiểm tra trong quá trình (IPQC) theo dõi đặc tính tại công đoạn có khả năng tạo hoặc phát hiện lỗi. Điểm kiểm có thể là sản phẩm đầu tiên sau setup, mẫu định kỳ, 100% hoặc theo sự kiện như thay khuôn. Dữ liệu cần gắn với máy, ca, lệnh, công đoạn và dụng cụ đo.
Kiểm tra cuối (FQC/OQC) xác nhận sản phẩm hoàn chỉnh và điều kiện xuất hàng. Đây là lớp bảo vệ cuối, không nên là nơi đầu tiên phát hiện một sai lệch đã tồn tại nhiều giờ.
Mỗi lớp cần tiêu chuẩn chấp nhận, phương pháp đo, cỡ mẫu, tần suất, người có thẩm quyền và hành động khi không đạt. Tránh chép cùng một checklist cho mọi mã sản phẩm.
Kế hoạch kiểm phải có phiên bản
Giống BOM, kế hoạch chất lượng thay đổi theo thiết kế, khách hàng và quá trình. Một đặc tính cần lưu:
- Tên và mã đặc tính.
- Đơn vị, mục tiêu, giới hạn dưới và trên.
- Phương pháp, thiết bị đo và yêu cầu hiệu chuẩn.
- Điểm lấy mẫu cùng tần suất.
- Quy tắc làm tròn và số chữ số có nghĩa.
- Mức độ quan trọng: an toàn, chức năng hay ngoại quan.
- Phản ứng bắt buộc khi vi phạm.
Lệnh sản xuất phải giữ phiên bản kế hoạch kiểm đã áp dụng. Khi giới hạn thay đổi, hệ thống không được dùng giới hạn mới để “phán lại” dữ liệu cũ mà không ghi rõ mục đích phân tích.
SPC không phải biểu đồ trang trí
Statistical Process Control dùng kỹ thuật thống kê để giám sát và cải thiện quá trình. ASQ nhấn mạnh SPC giúp nhận biết quá trình mất kiểm soát do nguyên nhân đặc biệt, khác với biến động vốn có. Điều này quan trọng: một điểm vẫn nằm trong giới hạn kỹ thuật có thể báo hiệu quá trình đã dịch chuyển; ngược lại, một quá trình ổn định vẫn có thể tạo lỗi nếu trung tâm hoặc độ phân tán không đáp ứng dung sai.
Trước khi vẽ biểu đồ, phải xác định loại dữ liệu và cách lấy mẫu. Dữ liệu liên tục như đường kính khác dữ liệu thuộc tính như đạt/lỗi. Các nhóm mẫu cần phản ánh điều kiện quá trình tương đối đồng nhất. Trộn nhiều máy, nhiều khuôn hoặc nhiều mã hàng vào cùng biểu đồ có thể tạo tín hiệu giả.
Phần mềm nên hỗ trợ giới hạn kiểm soát được tính từ dữ liệu quá trình đủ sạch, không dùng giới hạn kỹ thuật làm giới hạn kiểm soát. Khi xuất hiện quy tắc cảnh báo — điểm vượt giới hạn, chuỗi điểm cùng phía hoặc xu hướng — hệ thống tạo nhiệm vụ phản ứng. Chỉ gửi email mà không dừng, xác nhận hoặc điều tra thì SPC chưa khép kín.
Xử lý sản phẩm không phù hợp bằng trạng thái rõ
Khi phát hiện lỗi, số lượng liên quan phải được nhận diện và cách ly vật lý hoặc logic. Hồ sơ không phù hợp nên có:
Đọc thêm: Quản lý lệnh sản xuất và WIP: Biết đơn hàng đang mắc ở công đoạn nào
- Sản phẩm, lô, lệnh và công đoạn.
- Đặc tính lỗi, số lượng và bằng chứng.
- Phạm vi nghi ngờ: từ lần kiểm đạt trước đến thời điểm phát hiện.
- Vật tư, máy, dụng cụ, ca và người thao tác liên quan.
- Quyết định: dùng như hiện trạng, sửa, phân loại lại, trả nhà cung cấp hoặc hủy.
- Người có thẩm quyền phê duyệt và điều kiện kèm theo.
Không phải mọi lỗi đều cần CAPA. Nhưng lỗi nghiêm trọng, tái diễn hoặc có xu hướng cần đi qua điều tra nguyên nhân và hành động hệ thống. Hệ thống nên dùng ma trận rủi ro để ưu tiên, tránh biến CAPA thành kho hồ sơ quá hạn.
Từ NCR đến CAPA có bằng chứng
Một luồng CAPA thực dụng phải chặn phạm vi ảnh hưởng, điều tra dựa trên dữ liệu, loại nguyên nhân gốc, xác nhận hành động đã thực hiện và đánh giá hiệu lực sau một khoảng đủ dài. Việc đóng CAPA cần tiêu chí định lượng. “Đã nhắc nhở công nhân” không đủ nếu nguyên nhân nằm ở đồ gá, hướng dẫn hoặc vật tư khó phân biệt.
Đọc thêm: Cách tính OEE đúng: Đừng để một con số che giấu tổn thất
Ví dụ: đường kính trục lệch dần
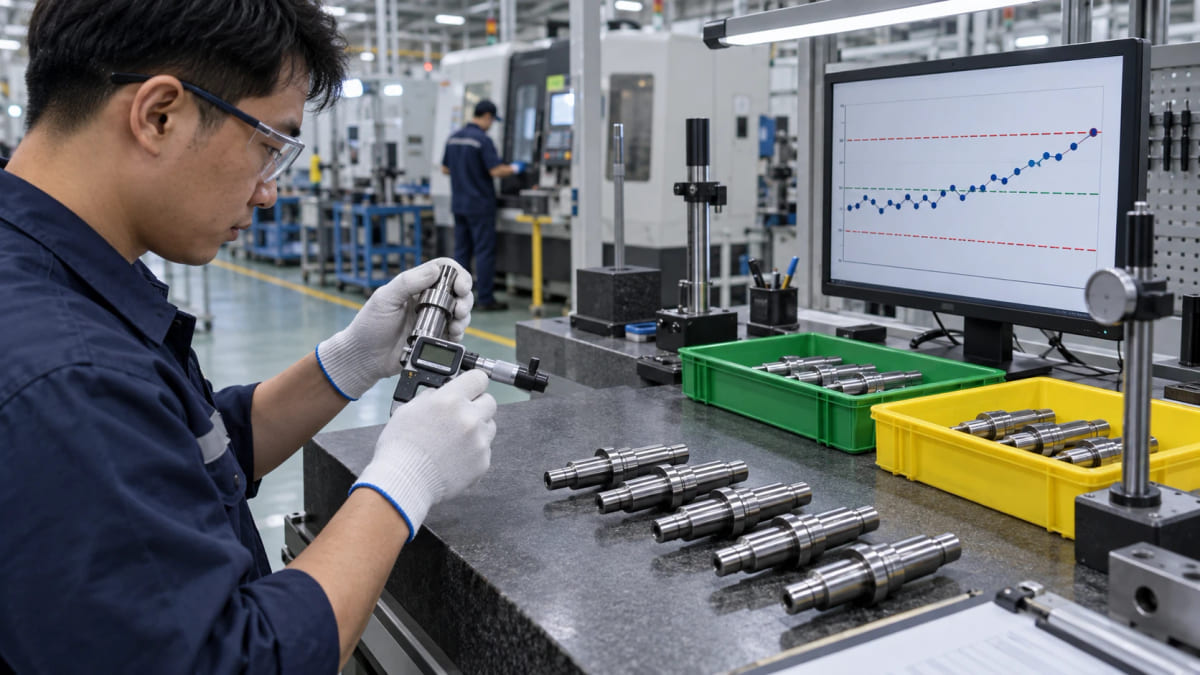
Tại công đoạn mài, mẫu năm chi tiết được đo mỗi giờ. Các điểm vẫn nằm trong dung sai khách hàng, nhưng trung bình dịch dần về giới hạn trên qua sáu nhóm mẫu. SPC phát cảnh báo xu hướng. Quản đốc tạm dừng sau khi hoàn thành chi tiết đang chạy, cách ly sản lượng từ lần kiểm đạt ổn định gần nhất và yêu cầu kiểm dao cùng hệ thống làm mát.
Điều tra phát hiện đá mài mòn nhanh hơn sau khi đổi nhà cung cấp phôi. Đội kỹ thuật cập nhật tần suất dressing theo nhóm vật liệu, bổ sung cảnh báo số chu kỳ và theo dõi 10 lô tiếp theo. Trường hợp này cho thấy chất lượng không chỉ là kết quả đo: nó nối vật liệu, thiết bị, bảo trì, hướng dẫn và quyết định giải phóng hàng.
Truy xuất là điều kiện để khoanh đúng phạm vi
Khi một phép đo không đạt, hệ thống cần trả lời sản lượng nào có thể bị ảnh hưởng và đã đi đâu. Quan hệ lô nguyên liệu và thành phẩm giúp cách ly đúng phạm vi thay vì giữ toàn bộ kho.
GS1 định nghĩa truy xuất là khả năng theo dõi lịch sử, ứng dụng hoặc vị trí của một đối tượng. Ở cấp batch/lot, doanh nghiệp có thể phân biệt các lô và xác định nơi một lô đã đi qua; ở cấp serial, từng đơn vị được nhận diện riêng. Mức chi tiết nên theo rủi ro và kinh tế, không phải sản phẩm nào cũng cần serial.
Dữ liệu dụng cụ đo không được đứng ngoài hệ thống
Mỗi thiết bị đo cần mã, vị trí, trạng thái, khoảng đo, lịch hiệu chuẩn và hồ sơ sửa chữa. Khi một thiết bị bị phát hiện sai lệch, phần mềm phải truy được những kết quả nào đã dùng thiết bị đó kể từ lần xác nhận hợp lệ trước. Đây là bài toán đánh giá tác động, không chỉ tạo lịch nhắc hiệu chuẩn.
Tại điểm nhập kết quả, hệ thống nên kiểm tra thiết bị có đang hợp lệ, độ phân giải có phù hợp và người dùng có quyền. Nhập 10,2 bằng thước chỉ đọc đến 1 mm tạo độ chính xác giả.
Dashboard dành cho hành động
Báo cáo nên đi từ kết quả đến nguyên nhân và trạng thái xử lý:
- First Pass Yield theo sản phẩm, công đoạn và ca; có thể đọc cùng Quality trong OEE.
- Pareto lỗi theo số lượng, chi phí và mức nghiêm trọng.
- Tỷ lệ lỗi nhà cung cấp và số lô bị chặn.
- Thời gian trung bình từ phát hiện đến quyết định.
- NCR/CAPA quá hạn và tỷ lệ tái diễn sau đóng.
- Chi phí phế phẩm, rework, kiểm lại và trả hàng.
- Tín hiệu SPC chưa được phản ứng đúng thời hạn.
Không công bố bảng xếp hạng lỗi theo cá nhân khi chưa kiểm soát khác biệt về sản phẩm và điều kiện. Mục tiêu là cải thiện quá trình, không làm người vận hành giấu lỗi.
Kiểm thử hệ thống chất lượng
Dùng một kịch bản xuyên suốt: lô nguyên liệu chờ IQC; một mẫu không đạt; hệ thống cách ly; nhà cung cấp gửi thay thế; lệnh chạy qua công đoạn có SPC; phát hiện xu hướng; tạo NCR; tách WIP nghi ngờ; sửa một phần; kiểm lại; giải phóng thành phẩm; sau đó truy ngược từ serial bán ra.
Kiểm tra quyền phê duyệt, lịch sử sửa kết quả, đơn vị đo, múi giờ, tệp bằng chứng và báo cáo. Thử cả trường hợp thiết bị đo hết hạn và người dùng nhập ngoài giới hạn. Nếu phần mềm cho xóa kết quả cũ mà không lưu phiên bản, không nên nghiệm thu.
Hệ thống chất lượng tốt không làm lỗi biến mất. Nó làm lỗi được phát hiện sớm hơn, phạm vi được khoanh chính xác hơn và hành động được kiểm chứng. Hãy triển khai từ đặc tính trọng yếu, điểm kiểm có giá trị và luồng không phù hợp; sau đó mới mở rộng biểu đồ và tự động thu dữ liệu. Chất lượng trở thành năng lực vận hành khi mọi kết quả đều có ngữ cảnh và mọi ngoại lệ đều có một quyết định chịu trách nhiệm.
Nguồn tham khảo chuyên môn