Câu trả lời “đang làm ngoài xưởng” không đủ để hứa ngày giao hàng. Một lệnh có thể đã cắt xong nhưng chờ kiểm, đang nằm trước máy sơn, thiếu hai chi tiết, hoặc hoàn thành mà chưa nhập kho. Tất cả đều được gọi là đang sản xuất, nhưng hành động quản trị hoàn toàn khác nhau. Muốn nhìn thấy tiến độ thật, doanh nghiệp phải quản lý trạng thái của từng lệnh và lượng WIP tại những điểm chuyển giao có ý nghĩa.
Quản lý lệnh sản xuất là quá trình kiểm soát một yêu cầu sản xuất từ lúc được phê duyệt đến khi sản phẩm đạt được nhập kho và chênh lệch được xử lý. WIP, hay work in process, là vật tư và bán thành phẩm đã đi vào quá trình nhưng chưa trở thành thành phẩm hoàn tất. WIP không chỉ là giá trị kế toán; nó còn chỉ ra thời gian chờ và nơi dòng chảy bị nghẽn.
Hồ sơ lệnh phải đủ để xưởng làm đúng
Một lệnh được phát hành nên chụp lại các dữ liệu quan trọng tại thời điểm đó:
- Mã sản phẩm, phiên bản, số lượng và ngày cần.
- BOM và routing được duyệt.
- Xưởng, dây chuyền hoặc nhóm nguồn lực thực hiện.
- Yêu cầu lô/serial và tiêu chuẩn chất lượng.
- Vật tư được giữ hoặc cấp cho lệnh.
- Tài liệu thao tác và bản vẽ đúng phiên bản.
- Mức ưu tiên cùng người có quyền thay đổi.
Nếu lệnh luôn đọc BOM “mới nhất”, thay đổi kỹ thuật có thể sửa ngược lịch sử. Nếu tài liệu trên màn hình khác bản in tại máy, công nhân không biết bản nào có hiệu lực. Vì vậy việc phát hành lệnh phải là một cổng kiểm soát, không phải thao tác in phiếu.
Vòng đời lệnh nên phản ánh sự kiện thật
Một mô hình trạng thái có thể gồm: nháp, đã duyệt, đã phát hành, đã cấp vật tư, đang chạy, tạm dừng, hoàn thành một phần, chờ chất lượng, đã nhập kho, đóng hoặc hủy. Không phải nhà máy nào cũng cần đủ các trạng thái; mỗi trạng thái chỉ nên tồn tại khi nó thay đổi quyền, giao dịch hoặc quyết định.
Đọc thêm: Lập kế hoạch sản xuất bằng MRP: Từ nhu cầu đến lịch khả thi
Ví dụ, “tạm dừng” cần mã nguyên nhân và thời điểm dự kiến xử lý. “Chờ chất lượng” phải ngăn lượng hàng đó được bán như tồn đạt. “Hoàn thành” chưa chắc đồng nghĩa “đóng lệnh”: vật tư thừa có thể chưa trả, công chưa đủ, sản phẩm lỗi chưa có quyết định.
Hệ thống phải ngăn các bước vô lý, như nhập kho nhiều hơn số hoàn thành mà không có dung sai, báo công vào công đoạn sau khi công đoạn bắt buộc trước chưa đạt, hoặc đóng lệnh còn WIP chưa xử lý.
Chọn điểm ghi nhận thay vì bắt nhập ở mọi thao tác
Sai lầm phổ biến là thiết kế hàng chục nút bấm để có “dữ liệu thời gian thực”. Công nhân mất thời gian, dữ liệu bị bấm đối phó và hệ thống cuối cùng vẫn trễ. Hãy chọn điểm ghi nhận theo rủi ro:
- Khi vật tư hoặc quyền sở hữu chuyển giữa hai bộ phận.
- Trước và sau công đoạn nút thắt.
- Tại điểm kiểm tra chất lượng bắt buộc.
- Khi lô bị tách, gộp hoặc đổi nhận diện.
- Khi xảy ra dừng máy, lỗi hoặc rework.
- Khi sản phẩm chuyển thành tồn kho có thể sử dụng.
Công đoạn ngắn, liên tục và ít biến động có thể dùng backflush theo sản lượng đạt. Công đoạn dài, giá trị cao hoặc có yêu cầu truy xuất nên ghi bắt đầu–dừng–hoàn tất. Mức chi tiết phải đủ để ra quyết định, không phải để tạo cảm giác kiểm soát.
Một ca làm việc trên màn hình xưởng
Đầu ca, tổ trưởng nhìn danh sách việc đã được lập lịch cho khu vực, gồm thứ tự ưu tiên, vật tư sẵn sàng, tài liệu và cảnh báo chất lượng. Tổ trưởng nhận lệnh hoặc phân công người–máy. Người vận hành xác nhận setup, quét lệnh và bắt đầu.
Trong khi chạy, hệ thống nhận sản lượng từ máy hoặc cho nhập theo mốc. Dừng dài hơn ngưỡng yêu cầu chọn mã nguyên nhân để phục vụ phân tích OEE. Khi phát hiện lỗi, người vận hành ghi số lượng, loại lỗi, vị trí và ảnh nếu hữu ích; hàng lỗi chuyển sang trạng thái cách ly, không tự động thành phế phẩm.
Cuối công đoạn, người vận hành báo số đạt, số lỗi, vật tư tiêu thụ hoặc phần chênh lệch cần giải thích. Nếu routing yêu cầu kiểm, lô chờ kết quả. Khi được chấp nhận, WIP chuyển sang công đoạn sau. Cuối ca, tổ trưởng bàn giao các lệnh dở với số lượng và trạng thái cụ thể, không dùng câu “gần xong”.
WIP phải có tuổi, vị trí và nguyên nhân chờ
Tổng WIP 2 tỷ đồng chưa nói nơi cần hành động. Mỗi đơn vị hoặc lô WIP nên biết:
- Thuộc lệnh và công đoạn nào.
- Đang ở vị trí vật lý nào.
- Số lượng đạt, chờ kiểm, lỗi và chờ xử lý.
- Đến điểm hiện tại lúc nào.
- Công đoạn kế tiếp và nguồn lực dự kiến.
- Vì sao đang chờ: máy, vật tư, chất lượng, người, tài liệu hay lịch.
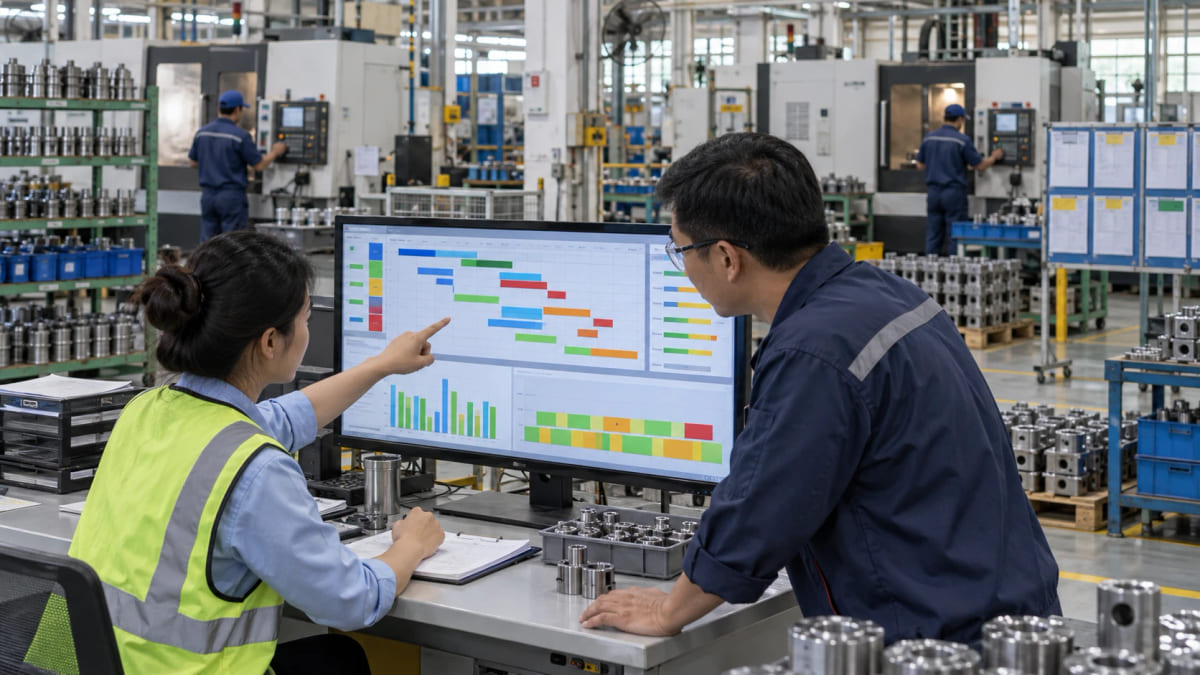
Dashboard nên ưu tiên WIP quá tuổi, lệnh có nguy cơ trễ và hàng chờ tại nút thắt. Xếp hạng theo giá trị hoặc độ trễ giúp quản đốc tập trung thay vì xem một sơ đồ đẹp nhưng không có danh sách hành động.
Bài toán tách, gộp và sản xuất một phần
Thực tế hiếm khi một lệnh 1.000 sản phẩm đi nguyên khối. Xưởng có thể chuyển trước 300 chiếc đạt, giữ 20 chiếc chờ kiểm và tiếp tục 680 chiếc. Hệ thống cần hỗ trợ hoàn thành từng phần mà vẫn bảo toàn tổng lượng.
Khi một lô được tách qua hai máy, quan hệ cha–con phải được lưu. Khi hai mẻ bán thành phẩm được phối trộn, lô đầu ra phải liên kết cả hai lô nguồn. Không nên dùng cách đổi tên lô thủ công vì chuỗi truy xuất sẽ đứt.
Rework cũng cần lộ trình riêng: quyết định sửa, routing sửa, vật tư bổ sung, kết quả kiểm lại và chi phí. Nếu chỉ trừ hàng lỗi rồi cộng lại hàng đạt, doanh nghiệp mất dấu nguyên nhân và không biết rework đã tiêu tốn bao nhiêu.
Báo công tự động và thủ công nên phối hợp
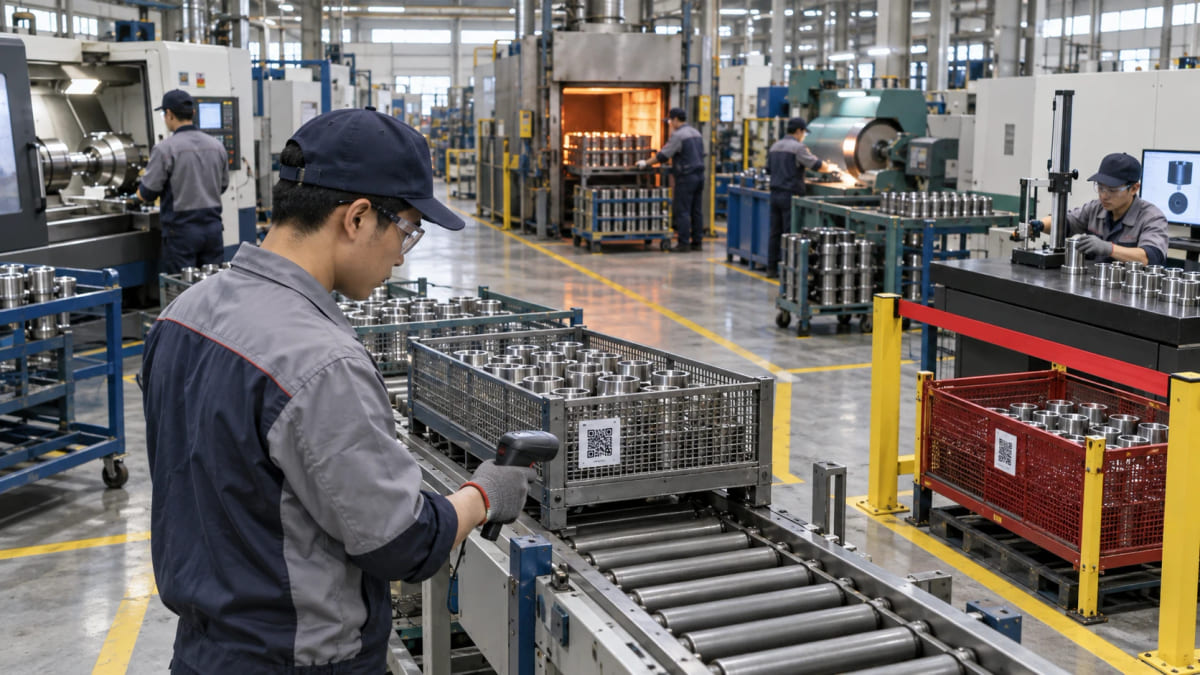
PLC phù hợp để ghi thời gian và số đếm; người vận hành vẫn phải xác nhận lệnh, setup, nguyên nhân dừng và chất lượng. Dữ liệu máy cần chống ghi trùng, xử lý bộ đếm reset và mất kết nối; thao tác tay cần ngắn, rõ và báo lỗi ngay. Khi chưa kết nối máy, quét QR tại lệnh và điểm chuyển giao vẫn đủ tạo WIP đáng tin — không cần chờ một dự án IoT hoàn hảo.
Ví dụ: đơn hàng cơ khí đi qua bốn công đoạn
Một lệnh 500 trục đi qua tiện, nhiệt luyện, mài và kiểm cuối. Sau tiện có 492 chiếc đạt, 8 chiếc chờ đánh giá. Nếu phần mềm chỉ ghi hoàn thành công đoạn khi đủ 500, nhiệt luyện phải đợi hoặc làm ngoài hệ thống. Thiết kế đúng cho phép chuyển 492 chiếc thành lô con, giữ 8 chiếc ở trạng thái không phù hợp và cập nhật ngày hoàn thành dự kiến của lệnh.
Tại nhiệt luyện, 492 chiếc được chia thành hai mẻ do giới hạn lò. Mỗi mẻ nhận mã và thông số quá trình. Một mẻ đạt; mẻ còn lại đi vào quy trình quản lý chất lượng để kiểm lại độ cứng. Lịch mài chỉ nhận lượng đã được giải phóng. Khi khách hỏi tiến độ, hệ thống trả lời: 246 chiếc sẵn sàng mài, 246 chiếc chờ xác nhận chất lượng, 8 chiếc chờ quyết định — thay vì “đã xong tiện”.
KPI điều hành lệnh có ích
- Tỷ lệ lệnh hoàn thành đúng ngày phát hành ban đầu.
- Lead time thực tế từ phát hành đến nhập kho.
- Thời gian gia công so với thời gian chờ.
- WIP quá tuổi theo công đoạn và lý do.
- Số lần dừng, đổi ưu tiên hoặc mở lại lệnh.
- Tỷ lệ hoàn thành ngay lần đầu, không rework.
- Chênh lệch vật tư và giờ công chưa có mã nguyên nhân.
- Độ trễ từ sự kiện tại xưởng đến khi hệ thống ghi nhận.
Không dùng một KPI đơn lẻ để thưởng phạt. Ép hoàn thành đúng lịch có thể khiến xưởng khai báo sớm; ép giảm WIP có thể làm tăng lô chuyển và thao tác. Bộ chỉ số cần được đọc cùng chất lượng, ngày giao và an toàn.
Nghiệm thu bằng một lệnh “khó”, không bằng lệnh đẹp
Hãy thử lệnh có cấp thiếu vật tư, hoàn thành một phần, tách lô, dừng máy, phát sinh lỗi, rework và đổi ca. Kiểm tra tổng lượng qua mỗi trạng thái có cân bằng; người không có quyền có sửa được dữ liệu đã duyệt; giao dịch mất mạng có đồng bộ trùng; và lịch sử có trả lời được ai thay đổi điều gì.
Microsoft mô tả bước “report as finished” có thể cập nhật tồn thành phẩm, ghi số lượng lỗi, backflush vật tư/thời gian và tạo yêu cầu chất lượng. Điểm quan trọng không phải bắt chước một sản phẩm cụ thể mà là giữ các giao dịch liên quan nhất quán. Nhập kho không thể tách rời sản lượng, tiêu hao, chất lượng và trạng thái lệnh.
Quản lý WIP tốt bắt đầu bằng ít điểm ghi nhận nhưng đáng tin. Hãy chọn nút thắt và điểm chuyển giao, định nghĩa trạng thái, làm rõ quyền xử lý ngoại lệ rồi mới tăng mức tự động. Khi mỗi lệnh có thể kể lại hành trình của chính nó, quản đốc mới điều hành bằng dữ liệu và bộ phận kinh doanh mới hứa giao hàng trên một nền tảng có thể kiểm chứng.
Nguồn tham khảo chuyên môn