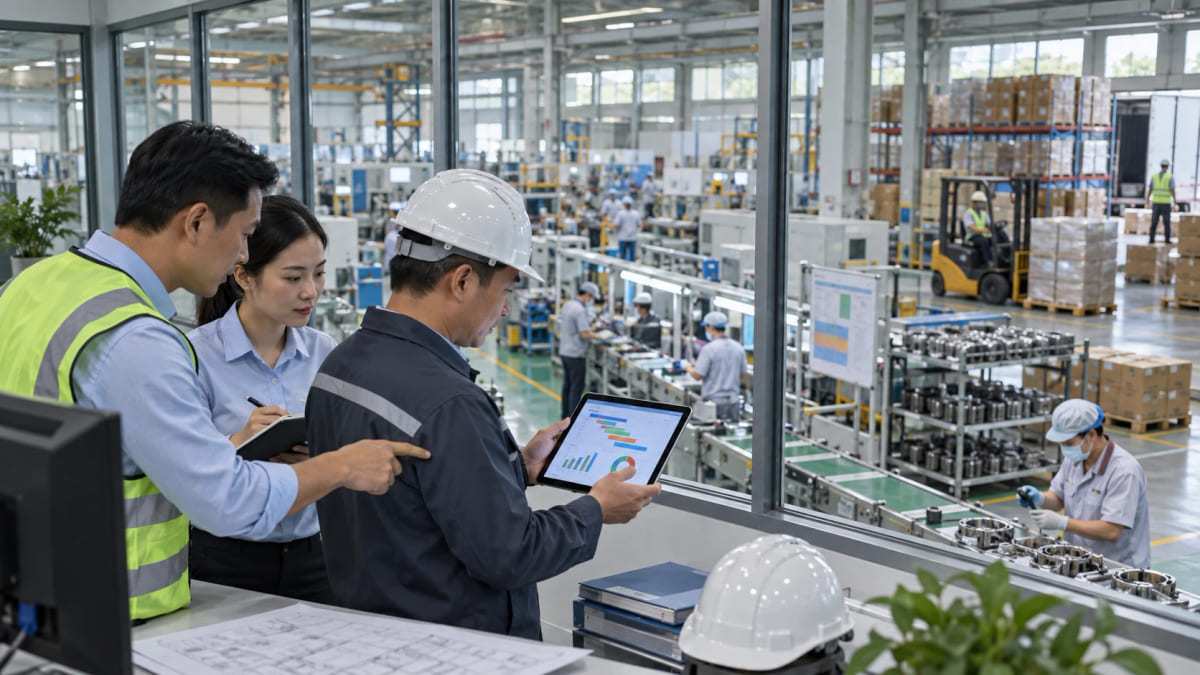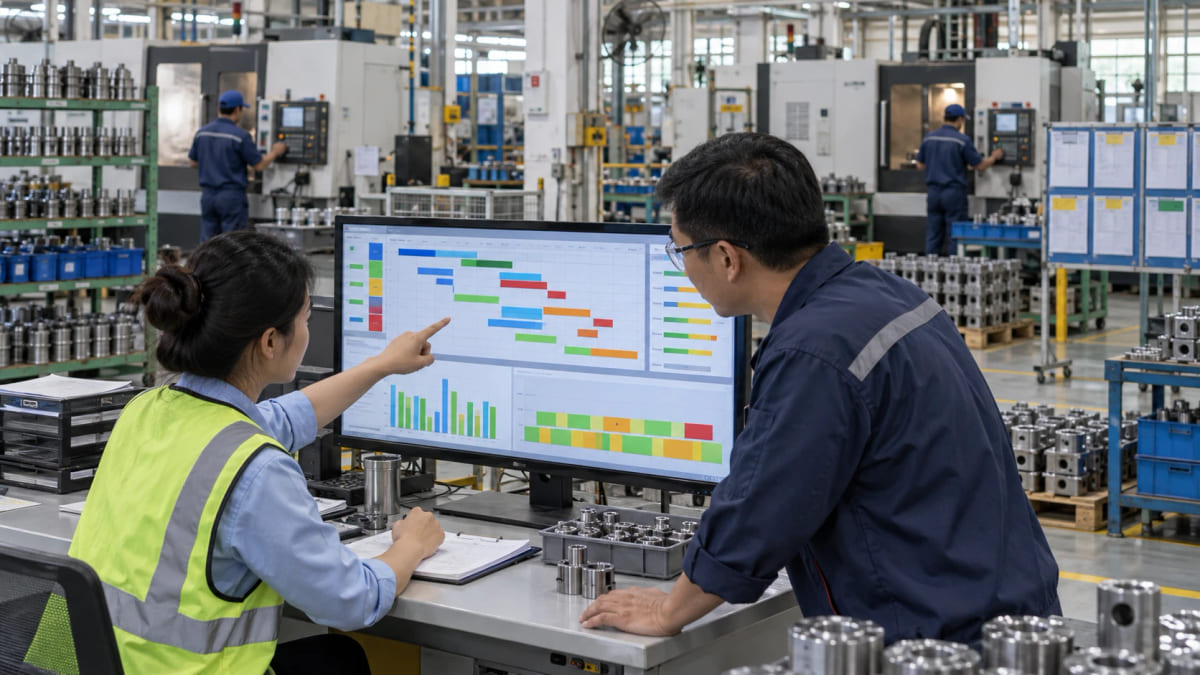
Kế hoạch sản xuất thường vỡ theo một nghịch lý quen thuộc: bảng kế hoạch cho thấy đủ vật tư nhưng máy chủ lực kín lịch; hoặc máy còn giờ trống nhưng một linh kiện cấp ba chưa về. Nguyên nhân là doanh nghiệp đang dùng một phép tính để trả lời hai câu hỏi khác nhau. MRP trả lời cần gì, bao nhiêu và khi nào; hoạch định công suất trả lời có thực hiện được trên nguồn lực hiện có hay không.
Một phần mềm lập kế hoạch tốt phải giữ hai lớp này liên kết nhưng không đánh đồng. Nếu chỉ bung định mức, hệ thống có thể tạo kế hoạch vật tư đẹp mà không khả thi. Nếu chỉ kéo thả lệnh lên biểu đồ máy, lịch có thể vừa công suất nhưng thiếu nguyên liệu.
Ba tầng kế hoạch cần phân biệt
Kế hoạch sản xuất tổng thể (MPS) chuyển nhu cầu thành số lượng thành phẩm dự kiến theo khoảng thời gian. Đầu vào thường gồm đơn hàng đã cam kết, dự báo, tồn kho mục tiêu và chính sách đáp ứng như sản xuất để tồn kho hay sản xuất theo đơn.
Hoạch định nhu cầu vật tư (MRP) dùng MPS hoặc nhu cầu độc lập, BOM được quản lý theo phiên bản, tồn hiện có, nguồn cung đang về và lead time để tính nhu cầu ròng. Theo định nghĩa của ASCM, MRP là nhóm kỹ thuật sử dụng dữ liệu BOM, tồn kho và MPS để tính yêu cầu vật tư theo thời gian, đồng thời đề xuất phát hành hoặc dời lịch các lệnh bổ sung.
Hoạch định và lập lịch công suất tải các công đoạn lên trung tâm công việc, xét lịch ca, thời gian chuẩn bị, tốc độ, số máy, nhân lực, khuôn hoặc dụng cụ. Bước này phát hiện quá tải và tạo lịch có thể thi hành.
Tùy quy mô, doanh nghiệp có thể chạy MRP vô hạn công suất trước để thấy nhu cầu, sau đó xử lý quá tải; hoặc dùng bộ lập lịch hữu hạn để không xếp chồng các lệnh lên cùng nguồn lực. Cả hai đều cần người lập kế hoạch quản lý ngoại lệ, không phải nhấn nút rồi chấp nhận mọi đề xuất.
Dữ liệu đầu vào quyết định chất lượng kế hoạch
Nhu cầu phải có ngày và mức chắc chắn
Một đơn đã ký khác với dự báo bán hàng. Hệ thống nên phân loại nhu cầu, giữ ngày giao, khách hàng, mức ưu tiên và quy tắc tiêu thụ dự báo. Nếu cộng thẳng đơn hàng với dự báo mà không trừ phần đã được đơn hàng thực tế thay thế, MRP sẽ phóng đại nhu cầu.
Tồn kho phải là tồn khả dụng
Con số trong sổ chưa chắc dùng được. Tồn cách ly chất lượng, hàng đã giữ cho lệnh khác, hàng hết hạn, vật tư đang chờ kiểm và tồn tại vị trí không được phép cấp cần bị loại hoặc xử lý đúng quy tắc. “Có 500” chỉ hữu ích khi biết 500 đó có sẵn ở đâu và vào ngày nào.
BOM phải đúng phiên bản và ngày hiệu lực
MRP bung theo cấu trúc nhiều cấp. Một sai số nhỏ ở bán thành phẩm dùng lặp lại có thể nhân lên trên hàng trăm lệnh. Phiên bản BOM cần gắn với nhà máy, sản phẩm, kích thước lô hoặc khoảng hiệu lực; vật tư thay thế phải có điều kiện rõ ràng.
Lead time cần tách thành phần
Lead time mua không chỉ là số ngày nhà cung cấp báo. Nó có thể gồm thời gian duyệt mua, chuẩn bị của nhà cung cấp, vận chuyển, nhận hàng và kiểm tra đầu vào. Lead time sản xuất có thời gian chờ, chuẩn bị, chạy, chuyển công đoạn và kiểm. Dùng một con số “7 ngày” cho mọi trường hợp khiến ngày đề xuất thiếu cơ sở.
Công suất phải phản ánh nút thắt
Lịch trung tâm công việc cần biết số máy khả dụng, ca làm, hiệu suất kế hoạch, thời gian đổi mã, bảo trì đã khóa và nguồn lực phụ thuộc. Một máy dập có thể còn giờ nhưng khuôn duy nhất đang ở lệnh khác. Khi đó khuôn, không phải máy, mới là ràng buộc.
Một ví dụ MRP có số liệu
Giả sử doanh nghiệp cần giao 100 bộ bơm vào thứ Sáu tuần sau. Tồn thành phẩm dùng được là 15 bộ, một lệnh 20 bộ sẽ hoàn thành đúng hạn và tồn an toàn mục tiêu là 10 bộ. Nhu cầu sản xuất ròng là:
`100 + 10 - 15 - 20 = 75 bộ`
Mỗi bộ dùng hai vòng bi A. Nhu cầu gộp của A là 150 chiếc. Kho có 80 chiếc khả dụng, 20 chiếc đang về trước ngày cần, nhưng phải giữ 10 chiếc làm tồn an toàn. Nhu cầu ròng là:
`150 + 10 - 80 - 20 = 60 chiếc`
Nếu quy cách mua là hộp 50, hệ thống có thể đề xuất 100 chiếc thay vì 60. Nếu lead time mua và kiểm đầu vào là sáu ngày làm việc, ngày phát hành đơn mua phải lùi đủ sáu ngày từ ngày cấp cho lệnh.
Đến đây vật tư có vẻ giải được. Tuy nhiên 75 bộ cần 37,5 giờ trên máy cân bằng, trong khi lịch chỉ còn 24 giờ trước hạn. Kế hoạch chưa khả thi. Người lập kế hoạch có các lựa chọn: chia lô và chạy thêm ca, chuyển sang máy thay thế với routing khác, thương lượng giao từng phần, giảm thời gian đổi mã bằng cách ghép lệnh, hoặc lùi một lệnh ưu tiên thấp hơn. Phần mềm phải cho thấy tác động của từng lựa chọn, không tự ý che quá tải.
Chu kỳ lập kế hoạch thực dụng
Một nhịp quản trị phù hợp cho doanh nghiệp vừa có thể gồm:
- Hàng tháng: cân đối nhu cầu, công suất và tồn kho ở mức họ sản phẩm; quyết định thuê ngoài, tăng ca hoặc mua nguồn lực dài hạn.
- Hàng tuần: chốt MPS theo mã chính, chạy MRP, xử lý thiếu vật tư và quá tải trung tâm công việc.
- Hàng ngày: phát hành lệnh trong vùng gần, điều chỉnh theo sự cố máy, chất lượng, vắng người hoặc vật tư đến trễ.
- Trong ca: quản đốc điều độ tại xưởng trong phạm vi quyền được giao; thay đổi ảnh hưởng ngày giao phải quay lại người lập kế hoạch.
Kế hoạch nên có vùng đóng băng. Trong vài ngày gần nhất, chỉ thay đổi khi có phê duyệt vì vật tư đã cấp, khuôn đã gá và người đã bố trí. Xa hơn là vùng linh hoạt, nơi hệ thống được phép đề xuất dời lệnh để tối ưu. Nếu mọi đơn gấp đều chen vào hôm nay, nhà máy trả giá bằng đổi mã liên tục, bán thành phẩm dở dang và các đơn cũ cùng trễ.
Quản lý bằng ngoại lệ thay vì đọc hàng nghìn dòng
MRP hữu ích khi biến dữ liệu thành danh sách hành động có thứ tự. Các ngoại lệ nên có chủ sở hữu và thời hạn xử lý:
- Thiếu vật tư trước ngày phát hành lệnh.
- Đơn mua hoặc lệnh sản xuất có ngày về muộn hơn ngày cần.
- Nguồn cung đến sớm quá mức làm tăng tồn.
- Nhu cầu bị hủy nhưng đơn bổ sung chưa hủy hoặc chưa dời.
- Quá tải tại trung tâm công việc hoặc nguồn lực phụ.
- BOM, routing hoặc lead time thiếu dữ liệu bắt buộc.
- Đề xuất mua dưới MOQ hoặc không đủ bội số đóng gói.
Mỗi ngoại lệ cần hiển thị nguyên nhân và chuỗi phụ thuộc. Người mua phải nhìn thấy đơn hàng khách nào bị ảnh hưởng nếu nhà cung cấp trễ; người bán cần biết phương án thay thế trước khi hứa lại ngày giao.
Đọc thêm: Phần mềm quản lý sản xuất là gì? Kiến trúc dữ liệu và quy trình vận hành
Những sai lầm khiến MRP mất uy tín
Chạy MRP trên dữ liệu tồn sai. Kết quả sẽ tạo đề xuất thừa hoặc thiếu, khiến người dùng quay về Excel. Cần kiểm kê chọn mẫu, chuẩn hóa giao dịch nhập–xuất–chuyển và đo độ chính xác tồn trước khi mở rộng.
Dùng lead time để bù mọi bất ổn. Tăng lead time lên 30 ngày có thể làm kế hoạch “an toàn” nhưng phình tồn kho. Hãy tách biến động nhà cung cấp, thời gian kiểm và hàng đợi để xử lý đúng nguyên nhân.
Không ghi nhận thay đổi tại xưởng. Lệnh hoàn thành muộn nhưng hệ thống vẫn để ngày cũ sẽ khiến MRP tin vào nguồn cung không tồn tại. Trạng thái lệnh và WIP phải được cập nhật đủ nhanh cho chu kỳ kế hoạch.
Tối ưu từng máy thay vì dòng chảy. Đẩy một máy chạy 100% có thể tạo núi WIP trước công đoạn sau. Ngày giao và thông lượng toàn dòng quan trọng hơn tỷ lệ bận của từng máy.
KPI đánh giá kế hoạch
Không nên chỉ đo “đúng kế hoạch” vì kế hoạch có thể được sửa cho khớp kết quả. Bộ chỉ số cân bằng gồm:
- Tỷ lệ giao đúng hạn và đủ số lượng.
- Mức tuân thủ lịch đóng băng.
- Số lần đổi lịch sau khi đã phát hành.
- Tỷ lệ thiếu vật tư tại thời điểm phát lệnh.
- Giờ quá tải theo trung tâm công việc.
- WIP và thời gian chờ giữa công đoạn.
- Độ chính xác của tồn kho, lead time và thời gian chuẩn.
- Tỷ lệ đề xuất MRP được chấp nhận, sửa hoặc bỏ cùng lý do.
Phần mềm lập kế hoạch sản xuất chỉ đáng tin khi kế hoạch được đối chiếu với thực tế và dữ liệu gốc được sửa có kỷ luật. Hãy bắt đầu bằng một họ sản phẩm, làm sạch BOM–tồn–lead time, xác định nút thắt, chạy kế hoạch thử trong vài chu kỳ rồi mới tự động hóa đề xuất mua và sản xuất. Mục tiêu đầu tiên không phải có một lịch “tối ưu” trên màn hình; đó là tạo được lịch mà kho, mua hàng và xưởng cùng hiểu, cùng thực hiện và cùng giải thích khi có lệch.
Nguồn tham khảo chuyên môn