Bảo trì và sản xuất thường nhìn cùng một thiết bị qua hai lịch khác nhau. Sản xuất thấy đơn hàng phải chạy; bảo trì thấy số giờ đã vượt ngưỡng. Khi hai lịch không nối, bảo trì kế hoạch bị dời cho đến lúc máy dừng ngoài kế hoạch — đúng lúc một đơn gấp đang chạy. Vấn đề không chỉ là thiếu phần mềm bảo trì, mà là thiếu một quy trình chung để đánh đổi công suất, rủi ro và thời điểm can thiệp.
Phần mềm bảo trì máy móc sản xuất hoặc CMMS quản lý tài sản, yêu cầu sửa chữa, work order, kế hoạch phòng ngừa, phụ tùng, nhân lực và lịch sử. Khi tích hợp với quản lý sản xuất, hệ thống còn biết máy đang phục vụ lệnh nào, thời gian dừng ảnh hưởng ngày giao ra sao và tổn thất OEE có liên quan đến kiểu hỏng nào.
Bắt đầu từ cây tài sản, không phải danh sách thiết bị
Mỗi tài sản cần mã duy nhất và vị trí trong cấu trúc nhà máy–xưởng–dây chuyền–máy–cụm. Cấu trúc đủ chi tiết để lập kế hoạch và phân tích, nhưng không nên tách đến từng bu lông nếu không quản lý riêng.
Hồ sơ máy nên có nhà sản xuất, model, serial, ngày lắp, trạng thái, mức độ quan trọng, thông số kỹ thuật, tài liệu, phụ tùng, đồng hồ giờ chạy và quan hệ với dây chuyền. Thiết bị di chuyển cần giữ lịch sử vị trí. Cụm thay thế luân phiên cần biết đang lắp ở máy nào và đã chạy bao nhiêu giờ.
Asset criticality giúp ưu tiên. Điểm có thể dựa trên an toàn, chất lượng, ảnh hưởng sản lượng, khả năng dự phòng, thời gian sửa và lead time phụ tùng. Máy nút thắt không có dự phòng thường cần chiến lược khác quạt thông gió có thể thay nhanh.
Bốn chiến lược không nên trộn lẫn
Reactive maintenance sửa sau khi hỏng. Nó vẫn hợp lý cho tài sản ít quan trọng, rẻ và không gây hậu quả dây chuyền.
Đọc thêm: Cách tính OEE đúng: Đừng để một con số che giấu tổn thất
Preventive maintenance làm theo thời gian hoặc mức sử dụng, như mỗi ba tháng hoặc 500 giờ. IBM mô tả lịch PM có thể dựa trên thời gian, meter hoặc kết hợp — ví dụ sáu tháng hay 300 giờ, điều kiện nào đến trước.
Condition-based maintenance kích hoạt khi chỉ báo vượt ngưỡng: rung, nhiệt, áp, chất lượng dầu hoặc số chu kỳ. Nó cần ngưỡng, chất lượng dữ liệu và phản ứng cụ thể.
Predictive maintenance dùng mô hình để ước lượng nguy cơ hỏng hoặc thời gian còn lại. Không nên bắt đầu bằng AI khi mã hỏng, lịch sử công việc và cảm biến cơ bản còn thiếu. Dữ liệu kém chỉ tạo dự báo có vẻ chính xác.
Một nhà máy thường dùng hỗn hợp theo criticality và failure mode, không áp một chiến lược cho mọi máy.
Luồng từ báo hỏng đến bàn giao máy
Người vận hành tạo yêu cầu bằng mã máy, triệu chứng, mức độ, ảnh và trạng thái an toàn. Không nên buộc họ đoán nguyên nhân gốc. Điều phối bảo trì đánh giá ưu tiên, tạo work order, chỉ định người, phụ tùng, hướng dẫn và giấy phép cần thiết.
Trước khi làm, hai bên xác nhận cô lập năng lượng và bàn giao máy theo quy định an toàn của doanh nghiệp. Trong công việc, kỹ thuật viên ghi thời điểm đến, chẩn đoán, thao tác, linh kiện và thời gian chờ. Sau sửa, máy được chạy thử, sản xuất xác nhận điều kiện nhận lại; work order chỉ đóng khi mã hỏng, nguyên nhân và hành động đủ dùng cho phân tích.
Các mốc nên tách để đo:
- Thời điểm máy ngừng hoặc phát hiện triệu chứng.
- Thời điểm gửi yêu cầu.
- Thời điểm bảo trì phản hồi và bắt đầu.
- Thời gian sửa thực tế.
- Thời gian chờ phụ tùng, người, phê duyệt hoặc bàn giao.
- Thời điểm chạy thử và trả máy.
Nếu chỉ lưu tổng downtime, doanh nghiệp không biết nên giảm thời gian phản hồi, sửa chữa hay hậu cần.
Lập lịch PM cùng với kế hoạch sản xuất
CMMS tạo nhu cầu bảo trì; hệ thống lập kế hoạch sản xuất biết tải máy và ngày giao. Tích hợp cần trao đổi tối thiểu:
Đọc thêm: Lập kế hoạch sản xuất bằng MRP: Từ nhu cầu đến lịch khả thi
- Cửa sổ máy rảnh và lịch lệnh đã cam kết.
- PM đến hạn, mức ưu tiên và thời lượng dự kiến.
- Trạng thái máy khả dụng, hạn chế công suất hoặc dừng.
- Work order đột xuất và thời điểm dự kiến trả máy.
Khi PM sắp đến hạn trên máy nút thắt, người lập kế hoạch thấy tác động trước khi phát hành thêm lệnh. Khi sản xuất đề nghị dời PM, hệ thống lưu người phê duyệt, lý do và giới hạn dời; không đơn giản đổi ngày rồi mất dấu rủi ro.
Có thể gom PM vào thời gian đổi mã hoặc nghỉ kế hoạch, nhưng không để mục tiêu OEE khiến bảo trì cần thiết bị loại khỏi mẫu số mãi mãi. Hãy theo dõi cả tuân thủ PM và số lần dời.
Phụ tùng bảo trì là tồn kho có tính rủi ro
Giữ quá nhiều phụ tùng làm khóa vốn; thiếu một chi tiết lead time dài có thể dừng dây chuyền. Mỗi phụ tùng nên liên kết với asset/BOM thiết bị, nhà cung cấp, lead time, mức tối thiểu, vị trí và khả năng thay thế.
Work order đặt giữ phụ tùng trước khi thực hiện. Khi xuất, chi phí và số lượng đi vào lịch sử máy. Phụ tùng tháo ra để sửa cần trạng thái riêng; không nhập lại thành hàng tốt khi chưa đánh giá. Kit PM giúp chuẩn bị đồng bộ vật tư, dụng cụ và hướng dẫn trước cửa sổ dừng.
Mức tồn nên xét criticality, xác suất dùng, thời gian mua, khả năng sửa và máy dùng chung, không chỉ dựa vào số lần xuất năm trước. Một bo mạch hiếm dùng nhưng khiến dây chuyền dừng ba tháng có chính sách khác vòng bi phổ biến mua trong ngày.
Kết nối OEE để tìm thiết bị cần hành động
OEE cho thấy mất Availability; CMMS giải thích failure mode và công việc đã làm. Khi mã dừng máy ánh xạ với asset và work order, doanh nghiệp có thể phân tích:
- Kiểu hỏng gây nhiều giờ dừng nhất.
- Kiểu hỏng lặp lại nhiều nhất.
- Máy nào có thời gian sửa hoặc chờ cao.
- PM nào không làm giảm failure mode mục tiêu.
- Phụ tùng nào gây phần lớn thời gian chờ.
Không tự động tạo work order cho mọi dừng ngắn. Dùng ngưỡng thời lượng, tần suất hoặc loại cảnh báo để tránh ngập việc. Một sự kiện có thể gộp các dừng liên tiếp cùng nguyên nhân, nhưng phải giữ dữ liệu gốc.
Ví dụ: máy nén khí ảnh hưởng cả xưởng
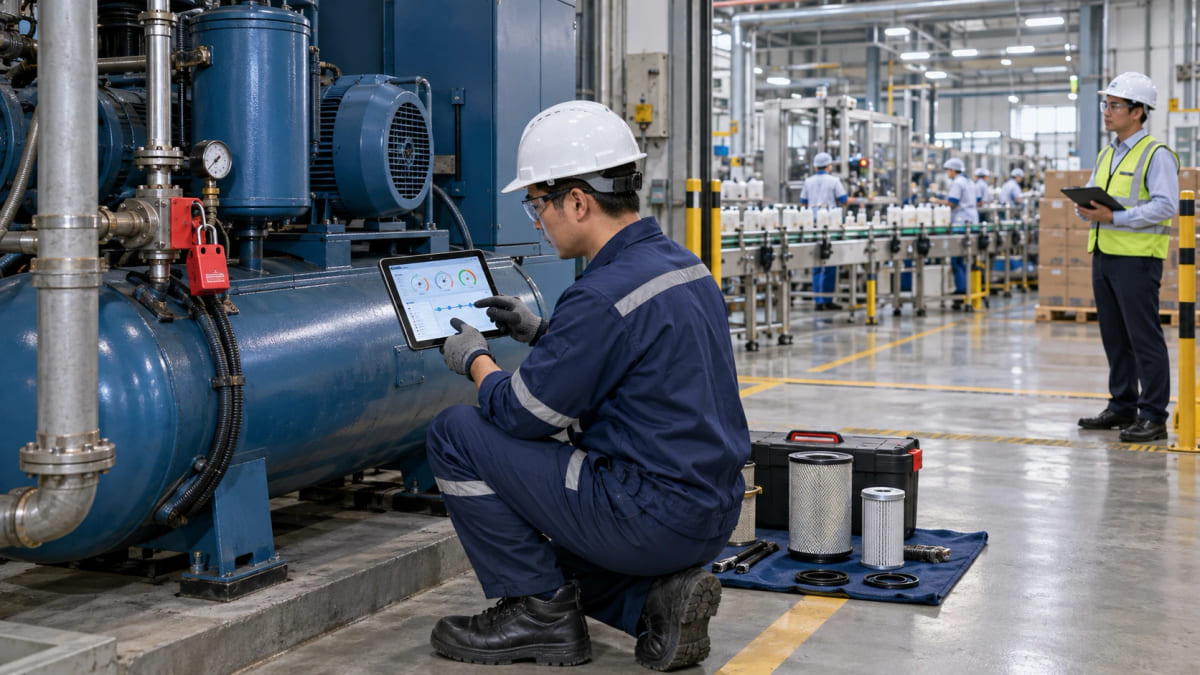
Máy nén không trực tiếp tạo sản phẩm nên thường không được xem là nút thắt. Tuy nhiên áp suất thấp làm ba máy đóng gói giảm tốc và tạo lỗi hàn. Nếu hệ thống chỉ gắn dừng cho từng máy đóng gói, Pareto chỉ ra ba sự cố rời.
Khi dữ liệu tiện ích được liên kết, đội bảo trì thấy các sự kiện đồng thời với cảnh báo nhiệt độ máy nén. Lịch sử work order cho biết bộ lọc đã nhiều lần thay sớm nhưng nguyên nhân tắc đường hút chưa được xử lý. CAPA sửa đường hút, cập nhật điểm kiểm chênh áp và lịch PM theo điều kiện. Hiệu quả được kiểm bằng số cảnh báo áp suất, Performance của ba máy và tần suất thay lọc — không chỉ “đã đóng work order”.
KPI bảo trì cần đọc cùng sản xuất
- MTBF: thời gian vận hành trung bình giữa các hỏng theo định nghĩa đã thống nhất.
- MTTR: thời gian khôi phục; nên tách sửa thực với chờ.
- Planned Maintenance Percentage: tỷ lệ giờ bảo trì có kế hoạch.
- PM compliance: công việc hoàn thành trong cửa sổ cho phép.
- Schedule compliance: công việc kế hoạch được thực hiện đúng lịch.
- Repeat failure: lỗi cùng failure mode tái diễn trong khoảng xác định.
- Maintenance cost per asset hoặc per operating hour.
- Downtime impact: giờ dừng và sản lượng/ngày giao bị ảnh hưởng.
Đừng tối ưu MTTR bằng cách đóng work order sớm hoặc thay cả cụm mà không tìm nguyên nhân. Chỉ số phải có quy tắc dữ liệu và được đọc theo criticality.
Bảo mật khi kết nối CMMS với thiết bị
Kết nối OT cần phân đoạn mạng, tài khoản tối thiểu quyền, kiểm soát thay đổi, nhật ký và phương án vận hành khi mất kết nối. CMMS thường chỉ cần đọc trạng thái hoặc meter qua lớp trung gian; không nên mặc định có quyền điều khiển PLC.
Lộ trình triển khai không cần chờ cảm biến đầy đủ
Giai đoạn đầu, chuẩn hóa cây tài sản, criticality, mã hỏng và luồng work order trên 10–20 thiết bị quan trọng. Tiếp theo, tạo PM, phụ tùng và dashboard thời gian. Sau khi dữ liệu kỷ luật, tích hợp lịch sản xuất và OEE. Cuối cùng mới chọn cảm biến condition monitoring cho failure mode có giá trị.
Nghiệm thu bằng một chu kỳ đầy đủ: báo hỏng, đánh giá an toàn, tạo việc, giữ phụ tùng, thực hiện, chạy thử, bàn giao, ghi chi phí và phân tích lặp lại. Đồng thời thử PM theo meter, máy mất kết nối và work order bị dời do lệnh gấp.
Bảo trì tích hợp sản xuất không nhằm làm mọi máy “không bao giờ hỏng”. Mục tiêu là biết rủi ro nào chấp nhận, can thiệp nào đáng làm và thời điểm nào gây ít ảnh hưởng nhất. Khi lịch máy, lịch lệnh, phụ tùng và lịch sử failure mode nằm trên cùng dòng quyết định, nhà máy chuyển từ chữa cháy sang quản trị độ tin cậy.
Nguồn tham khảo chuyên môn